 EN

Gå in i vilken kopparsmältverk som helst och titta på koncentratet som anländer till dess port; oftare än inte finns det koncentratet på grund av flotation. Kopparflotation är en mineralbearbetningsmetod som separerar kopparhaltiga mineraler från gråberg genom att utnyttja skillnader i ythydrofobicitet. Istället för att smälta ett helt berg av malm, producerar flotation ett högvärdigt koncentrat som innehåller 20–30 % koppar från ROM-malm med så lite som 0,3–1 % koppar. Det är det enskilt viktigaste uppgraderingssteget mellan gruvan och smältverket.
Processen är konceptuellt enkel: malm mals till pulver, blandas med vatten och reagens och luftas i flotationsceller. Kopparpartiklar görs vattenavvisande av en uppsamlare, fäster vid luftbubblor, stiger upp till ytan och samlas upp som skum. Gången stannar i massan och blir till avfall. Bakom den enkla beskrivningen ligger ett komplext system av kemi, utrustningsval och processkontroll, och det är vad den här artikeln förklarar i praktiska termer.
Varför flytning fungerar: Ytkemiprincipen
Flotation handlar inte om densitet eller partikelstorlek; det handlar om ytkemi. De flesta kopparmineraler är naturligt hydrofila, vilket betyder att de vätas av vatten. De flesta gångmineral, som kvarts och silikater, har också hydrofila ytor. För att separera dem modifierar flotationsprocessen kemiskt kopparmineralytan så att den blir tillräckligt hydrofob för att fästa vid luftbubblor.
Denna modifiering görs med samlare, typiskt xantatmolekyler såsom natriumetylxantat eller kaliumamylxantat. Samlarmolekylen har två funktionella ändar: en ände adsorberas på kopparmineralytan och den andra skjuter utåt som en vattenavvisande kolvätekedja. Efter konditionering bär kopparmineralpartikeln en tunn opolär beläggning som gör att en luftbubbla kan tränga undan vatten från dess yta och bilda en stabil trefaskontakt. Bubbelpartikelaggregatet stiger sedan genom massan och rapporterar till skumskiktet på toppen av flotationscellen.
Tre krafter avgör om en partikel kommer att flyta: sannolikheten för kollision mellan en partikel och en bubbla, sannolikheten för vidhäftning efter kollision och sannolikheten för lösgöring när den stiger. Kollision beror på turbulens, bubbelstorlek och partikelstorlek. Fästningen beror på ythydrofobicitet och induktionstid. Frigöring beror på bubbelstorlek och turbulensintensitet. En väl utformad flotationskrets balanserar dessa faktorer så att kopparmineralerna återhämtar sig snabbt samtidigt som gånggas finns kvar i massan.
Det är därför skum, som från början verkar som en mindre detalj, faktiskt är en kritisk kontrollpunkt. Skummet måste vara tillräckligt stabilt för att bära partiklar ut ur cellen men inte så stabilt att gånggas fastnar. Skumhöjd, luftflöde och skumdosering justeras ständigt i realtid för att upprätthålla rätt balans. I en kopparflotationsanläggning tittar operatörer på skumfärgen och texturen för att bedöma om processen är hälsosam innan laboratorieanalyser bekräftar det.
Kopparmalmstyper och deras flytbarhet
Inte all kopparmalm beter sig på samma sätt i en flotationscell. Malmtypen avgör reagensval, kretsdesign och förväntad återhämtning. De vanligaste kopparmineralerna delas in i två kategorier: sulfidmineraler och oxidmineraler. Sulfidkopparmineraler är naturligt goda kandidater för flotation; oxidmineraler är mycket svårare att flyta och kräver ofta sulfidisering före flotation.
Kalkopirit (CuFeS 2 ) är det överlägset vanligaste kopparmineralet och det främsta målet för kopparflotation över hela världen. Den reagerar snabbt på xantatsamlare och är relativt lätt att pressa ner från pyrit med kalk. Chalcocite (Cu 2 S) är ett sekundärt anrikningsmineral som är ännu lättare att flyta, men det förbrukar mer uppsamlare på grund av sin höga kopparkvalitet. Bornit och covellit svarar också bra på konventionell flotation. Oxidmineraler som malakit, azurit och chrysocolla svarar inte enbart på xanthater. De kräver ett sulfidiseringssteg med natriumsulfid eller natriumhydrosulfid, vilket skapar en tunn sulfidfilm på mineralytan, vilket möjliggör xantatadsorption.
För en anläggningsdesigner är skillnaden viktig långt innan produktionen börjar. En kopparmalmkropp med en hög oxidfraktion behöver ett mycket mer komplext flödesschema än en ren sulfidmalm, och flotationsutrustningen måste ge längre konditioneringstider och annan luftningskontroll. Tabellen nedan sammanfattar vanliga kopparmineral och deras flotationsrespons.
| Mineral | Formel | Cu Innehåll | Flotation Response |
|---|---|---|---|
| Kalkopirit | CuFeS 2 | 34,6 % | Utmärkt; enkel uppsamlaradsorption |
| Chalcocite | Cu 2 S | 79,8 % | Utmärkt; hög samlarförbrukning |
| Bornite | Cu 5 FeS 4 | 63,3 % | Utmärkt |
| Covellite | CuS | 66,5 % | Bra; kräver noggrann pH-kontroll |
| Malakit | Cu 2 CO 3 (OH) 2 | 57,5 % | Dålig; behöver sulfidisering |
| Cuprit | Cu 2 O | 88,8 % | Måttlig; behöver sulfidisering |
| Chrysocolla | CuSiO 3 ·2H 2 O | ~36 % | Svårt; behandlas ofta genom urlakning |
Blandmalmer som innehåller både sulfid och oxidkoppar är vanliga i väderbitna avlagringar. En typisk strategi är att först flyta sulfiddelen, sedan sulfidisera och flyta oxiddelen i ett separat flotationssteg. Vissa växter använder en gravitations- eller gravitations-flotationshybridkrets för grova frigjorda oxidpartiklar. I praktiken definieras gränsen mellan de två kretsarna av en diagnostisk analys av kopparutvinning i sulfidsteget.
Det kompletta kopparflotationsflödesschemat: från ROM-malm till koncentrat
En kopparflotationsanläggning är inte bara en rad flotationsceller; det är ett noggrant sekvenserat system för storleksminskning, klassificering, massaberedning, flotation och avvattning. Varje steg förbereder malmen för nästa, och en flaskhals när som helst drar omedelbart ner återhämtningen. Att förstå hela flödesschemat är det första steget mot att välja rätt utrustning.
Krossande
Nedgången malm från gruvan krossas i två eller tre steg för att minska malmklumpen till cirka 10–15 mm. Käftkrossar och konkrossar är de vanligaste valen. Målet är att frigöra kopparmineralet så tidigt som möjligt med minimal energiförbrukning.
Slipning och klassificering
Krossad malm kommer in i en kulkvarn som arbetar i sluten krets med en spiralklassificerare. Klassificeraren returnerar överdimensionerade partiklar till bruket och skickar fina produkter till flotation. För de flesta kopparsulfidmalmer räcker det med en malning på 60–75 % som passerar 200 mesh (74 μm).
Konditionering
Klassifierarens spill kommer in i en konditioneringstank där kollektorer, skummare och pH-modifierare tillsätts. Konditioneringstiden varierar från 2 till 10 minuter beroende på malmtyp och reagenslöslighet. Korrekt konditionering avgör direkt effektiviteten av den efterföljande separationen.
Grovbearbetning
Konditionerad massa strömmar in i grövre flotationsceller där den första bulkåtervinningen av kopparmineral sker. Det grövre koncentratet går vanligtvis till renare celler, medan det grövre avfallet kan gå till rensningsceller för ytterligare återhämtning.
Rensning
Scavengerceller är designade för att återvinna kopparmineraler som undkommit det grövre stadiet. Deras kraftfoder kan uppgraderas i rengöringskretsen eller återföras till det grövre fodret. Rensavfall är vanligtvis slutavfall.
Städning
Grovare och renare koncentrat flyter om en, två eller tre gånger i renare celler för att kassera medbringat gånggas och höja koncentratet till målkopparkvaliteten. Renare avfall återcirkuleras för att bilda en sluten krets.
Förtjockning och filtrering
Det slutliga koncentratet förtjockas i ett centerdrivet förtjockningsmedel och filtreras sedan för att minska fuktigheten till 8–12 % innan det transporteras till smältverket. Överflödesvatten från förtjockningsmedel återvinns till anläggningen.
Detta flödesschema är ett allmänt ramverk, inte ett fast recept. En porfyrkopparmalm med låg lerhalt behöver kanske bara två renare steg. En malm med högt pyritinnehåll kan kräva kalksänkning och ett pyritflotationssteg för svavelutvinning nedströms. Malm med betydande kopparoxid behöver extra konditioneringstankar och en sulfidiseringsenhet. Flödesschemat börjar alltid med malmkarakterisering.
Att välja rätt flyt- och sliputrustning är centralt för flödesschemats design. I en kopparsorteringsanläggningsprojekt i Vietnam , kombinationen av en kulkvarn med våt galler, en klassificerare och en rad mekaniska flotationsceller uppnådde den erforderliga koncentratkvaliteten samtidigt som energiförbrukningen hölls inom projektbudgeten. Det är den typ av praktiska resultat som flödesschemadesign ger eller bryter.
Flotationsreagens: Den kemiska verktygslådan
Reagens är det som gör flotation möjlig. De konsumeras kontinuerligt under drift, och deras dosering och kombination har vanligtvis större inverkan på återhämtningen än någon annan faktor. En kopparflotationsanläggning använder fem grundläggande typer av reagens, var och en med en distinkt roll.
Samlare är den viktigaste klassen. Xantater är fortfarande industristandarden för kopparsulfidflotation. Kortkedjiga xantater som natriumetylxantat och natriumisopropylxantat är selektiva och lämpade för finkorniga malmer, medan långkedjiga xantater som kaliumamylxantat ger starkare uppsamlingsförmåga för grövre partiklar och malmer av lägre kvalitet. Ditiofosfater och tionokarbamater blandas ibland med xanthater för att förbättra selektiviteten mot pyrit. Samlardosering i en kopparkrets varierar vanligtvis från 20 till 100 gram per ton malm, beroende på malmkvalitet och mineralogi.
Skummare stabiliserar luftbubblorna i massan. MIBC är den mest använda skummaren i kopparflotation, gynnad för sin skumkvalitet och enkla kontroll. Tallolja och alifatiska alkoholskummare används också i växter som genererar ett naturligt skum med en stor bubbelyta. Skummardoseringen är liten, vanligtvis 10 till 50 gram per ton, men dess effekt på översvämningsbeteendet är omedelbar och synlig inom några sekunder efter en dosändring.
Modifierare styr massakemin och ytladdningen av mineraler. Kalk är den mest ekonomiska pH-regulatorn i kopparkretsar, och håller massans pH i intervallet 9,5–11,5 för att sänka pyrit och minska risken för oönskad järnåtervinning. Natriumkarbonat är att föredra för vissa oxidmalmer där kalk skulle fälla ut speciella katjoner. Svavelsyra används i sura kretsar, speciellt vid oxidflotation med sulfidisering.
Depressiva medel och aktivatorer finjusterar selektiviteten. Natriumcyanid eller zinksulfat tillsätts för att trycka ner sfalerit i koppar-zinkmalmer, medan kopparsulfat kan aktivera sfalerit i omvänt fall. Natriumsulfit eller svaveldioxid trycker ner pyrit i alkaliska kretsar. Tabellen nedan visar typiska reagensintervall i en konventionell kopparsulfidkrets.
| Reagenstyp | Exempel på reagenser | Huvudfunktion | Typisk dosering |
|---|---|---|---|
| Samlare | Xanthater, ditiofosfater | Gör kopparmineralytor hydrofoba | 20–100 g/t |
| Skummare | MIBC, tallolja, alkoholblandningar | Stabilisera luftbubblor och skumskikt | 10–50 g/t |
| pH-modifierare | Kalk, natriumkarbonat, svavelsyra | Kontrollera massans alkalinitet, tryck ner pyrit | 500–3000 g/t |
| Deprimerande | Natriumcyanid, zinksulfat, natriumsulfit | Förhindra att gäng och pyrit flyter | 10–200 g/t |
| Aktivator | Kopparsulfat | Främja flotation av aktiverade mineraler | 100–500 g/t |
Reagensoptimering är inte en engångsteknisk aktivitet. Det måste upprepas när malmblandningen ändras, när årstiden ändrar vattenkvalitet eller när oväntad lera påträffas. En välskött flotationsanläggning för en reagenslogg och en daglig genomgång av dosering kontra analysresultat.
Kärnutrustning i en kopparflotationsanläggning
Utrustningslinjen bestämmer direkt hur väl de kemiska och fysikaliska stegen av flotationen utförs. Utrustning för malning, blandning, flotation och avvattning måste matcha både malmens egenskaper och den planerade produktionskapaciteten. Att använda överdimensionerad utrustning ökar kapitalkostnaderna; Användning av underdimensionerad utrustning skapar återvinningsförluster som är svåra att eliminera senare.
Sliputrustning
Kulkvarnen av våtgallertyp är den vanliga primärslipmaskinen i kopparkoncentratorer. Den maler ett krossat foder på cirka 10–15 mm ner till en flotationsmatning på 60–75 % som passerar 200 mesh i ett eller två steg. Gallret vid utloppsänden styr massanivån inne i bruket och minskar övermalningen. För en kopparanläggning är övermalning en dold fiende eftersom det resulterande slemmet förbrukar reagens och minskar flotationsselektiviteten.
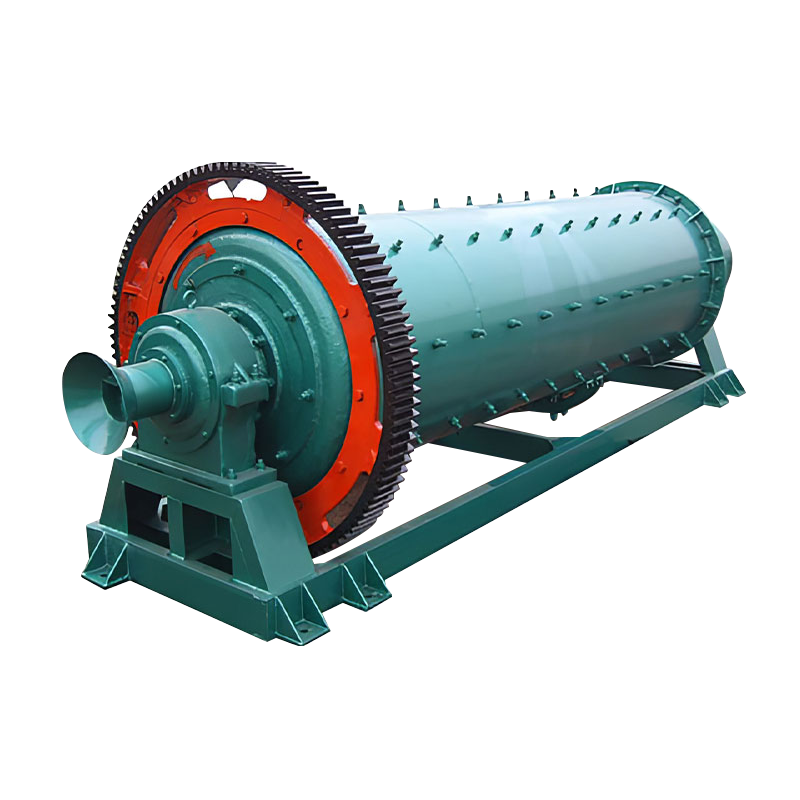
Våtslipning föredras framför torrslipning eftersom det eliminerar damm, minskar risken för oxidation av nyligen frigjorda kopparytor och förbereder en slurry direkt för flotation. Kulkvarnen drivs vanligtvis i en sluten krets med en spiralklassificerare eller hydrocyklon. Att eftermontera en befintlig kvarn med en mer effektiv foderdesign eller en drivning med variabel hastighet är ett kostnadseffektivt sätt att få kapacitet utan att köpa en helt ny kvarn.
Utrustning för blandning och konditionering
Konditioneringsstadiet underskattas ofta i anläggningsdesign, men det är där reagens-mineralkontakt faktiskt uppstår. En stor blandningstank, även känd som en konditioneringstank, ger den energi och uppehållstid som behövs för uppsamlaradsorption och skumdistribuering. Vid kopparflotation håller konditioneringstanken massan i två till tio minuter innan massan går in i den första flotationscellen. Fläkthjulet måste vara tillräckligt kraftfullt för att suspendera grova partiklar, men tillräckligt skonsamt för att inte klippa av luften som är naturligt indragen i slammet.
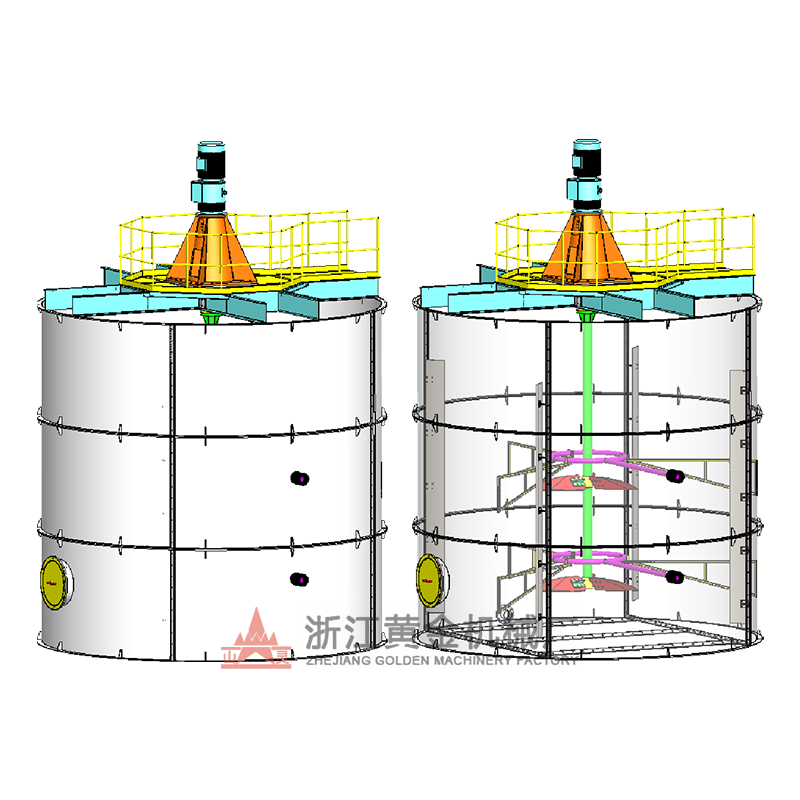
För anläggningar som behöver förbereda reagens separat, används en reagensblandningstank för att lösa upp och späda uppsamlare och skummare till önskad koncentration innan de matas in i massan. Högkoncentrerade blandningstankar används också i lakningskretsar och för speciella applikationer såsom beredning av flotationsavfall för återfyllning. Blandningsintensiteten, tankvolymen och impellerdesignen måste dimensioneras tillsammans så att uppehållstidsfördelningen matchar malmens flotationskinetik.
Flotationsmaskiner
Mekaniska flotationsmaskiner är kärnan i alla kopparkoncentratorer. De består av en tank, en impeller/statormekanism och ett lufttillförselsystem. Fläkthjulet skapar ett återcirkulationsmönster inuti tanken och håller fasta partiklar suspenderade samtidigt som lufttillförseln sprids till fina bubblor. Skummet som bildas vid ytan avlägsnas med skrapor eller genom naturligt spill till en tvätt.
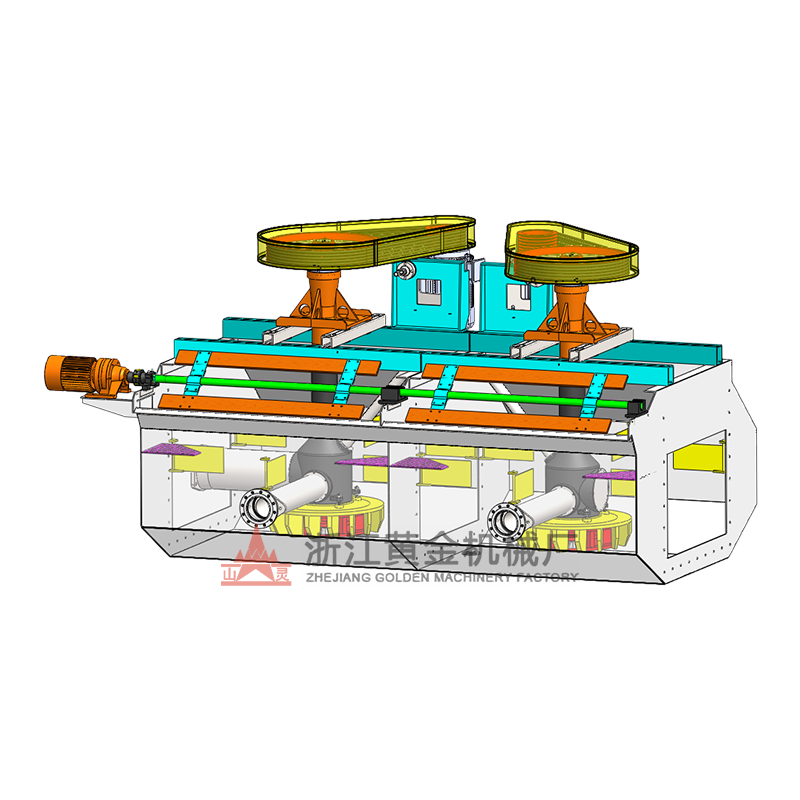
Olika tankgeometrier och impellerstilar är lämpade för olika uppgifter. Flotationsmaskinen av BF-typ är ett populärt val för grovbearbetning och spolningskretsar i koppar på grund av dess självventilerande mekanism och grunda tankdesign. XCF/KYF-typen är en forcerad luftmaskin som används när ett högt luftflöde behövs för storskalig produktion, speciellt i en anläggning med flera stora flotationslinjer. JJF-typen, med sin design med hög kapacitet, väljs ofta för slutrengöringssteget där begränsad skumvolym behövs men selektiviteten är kritisk. CLF-typen är designad för grovpartikelflotation, vilket gör den användbar för malmer där kopparmineralet är grovkornigt och behöver återvinnas utan överdriven malning.
Flotationscellstorleken har ökat markant under de senaste två decennierna. En modern kopparanläggning kan använda 100 m³ eller 200 m³ celler i den tuffare kretsen. Större celler minskar antalet enheter, förenklar instrumenteringen och minskar energiförbrukningen per ton malm. Men större celler är också mindre förlåtande för dålig skumkontroll, och de kräver väldesignade pilventiler och nivåkontrollsystem. Valet mellan självluftade och forcerade maskiner baseras på malmfoderkonsistensen och graden av kontroll som verket vill upprätthålla.
Förutom flotationsutrustning behöver en kopparanläggning även klassificerings-, förtjocknings- och pumputrustning. Klassificeraren säkerställer en stabil, fin tillförsel till flotation, medan förtjockaren kontrollerar både koncentrat och avfallsvattenbalansen. Den roll för utrustning för flytande gruvdrift i modern hydrometallurgi går utöver enkel separation; det inkluderar att tillhandahålla en konsekvent matningsström som nedströms lakningskretsar är beroende av för stabil återhämtning.
Nyckelparametrar i flotationsoptimering
Design avgör vad en flottningsanläggning är kapabel till; operationen avgör vad den faktiskt uppnår. Driftsparametrarna som behandlas i detta avsnitt styr de metallurgiska resultaten på daglig basis. För en ingenjör eller en köpare som utvärderar ett kopparflotationsprojekt är att känna till dessa parametrar det snabbaste sättet att bedöma om en föreslagen process är rimlig.
Slipningsfinhet
Slipningsfinhet mäts som procentandelen material som passerar 200 mesh. Om malmen mals för grovt förblir vissa kopparmineralpartiklar fastlåsta med gånggas och kan inte flyta. Om det mals för fint förbrukar den stora ytan som skapas reagens och de fina partiklarna förs in i skummet mekaniskt, vilket späder ut koncentratet. En typisk porfyrkopparmalm flyter bäst vid 60–70 % och passerar 200 mesh, men en höggradig venmalm kan kräva att 75–80 % passerar 200 mesh för adekvat frigöring. En kurva som visar sambandet mellan finhet och återhämtning har vanligtvis en tydlig topp; att hitta den toppen är den första uppgiften i ett processoptimeringsprogram.
Figur 1. Kopparåtervinningen tenderar att öka med malningsfinheten och minskar sedan när övermalning producerar slem och reagensförbrukningen ökar.
Massdensitet
Fast-till-vätska-förhållandet i flotationsinmatningen hålls vanligtvis på 30–45 viktprocent fasta ämnen. En tätare massa bär på mer kopparmineral per volymenhet, vilket ökar retentionstidseffektiviteten men också ökar risken för viskositetseffekter och dålig bubbeltransport. En tunnare massa ger bättre selektivitet och skumkvalitet, men lägre genomströmning för samma cellvolym. I praktiken fungerar grövre kretsar med högre densitet, medan renare kretsar späds ut till 30–40 % torrsubstans för att maximera halten.
pH och kalktillsats
Kalk är den vanligaste pH-modifieraren i kopparkretsar. Mål-pH i grovaren är vanligtvis mellan 9,5 och 11,5, där pyrit är sänkt och kopparmineraler fortfarande flyter effektivt. Närvaron av pyrrotit eller annan syraförbrukande gånggas förändrar kalkbehovet, så pH-kontrollslingan måste vara tät och känslig. En välinstrumenterad anläggning använder en online-pH-analysator på balsammatningen och en kontrollventil på kalkledningen för att hålla börvärdet inom ±0,2 pH-enheter.
Luftflöde och pumphjulshastighet
Luftningshastigheten styr antalet och storleken på bubblorna i flotationscellen. För lite luft minskar den ytliga bubbelytan och minskar återhämtningen; för mycket luft orsakar ett nedåtgående flöde som för partiklar tillbaka till botten och kan slita sönder skummet. För en självluftad maskin styr impellerhastigheten direkt mängden luft som sugs in. För en forcerad luftmaskin regleras fläkteffekten separat. En typisk koppargrovare krets använder ett luftflöde på 0,8–1,5 m³/m²/min, beroende på celldrift.
Skumdjup och skrapahastighet
Att upprätthålla ett stabilt skumlager är viktigt för att producera ett rent koncentrat. Ett djupare skum (300–600 mm) ger mer dränering av indraget gäng och ger en högre halt, medan ett grundare skum ökar återhämtningen men sänker halten. Skraphastigheten styr hastigheten med vilken skum avlägsnas; om skrapor går för fort, släpar de in i tvätten med gänghaltigt skum; om de går för långsamt kan skummet kollapsa och återgå till fruktköttet.
Vanliga driftsproblem och hur man åtgärdar dem
Varje flottningsverk av koppar har dåliga dagar, och orsakerna är inte alltid uppenbara. Vägledningen nedan kombinerar vanliga symtom med deras typiska orsaker och korrigerande åtgärder. Svarstiden spelar roll; att vänta fyra timmar på en analys för att bekräfta ett problem kan kosta mer än att ändra reagensdoseringen i realtid baserat på skumobservation.
Låg kopparåtervinning
Orsaker
Otillräcklig samlare; överslipning; slembeläggning på mineralytor; skum för grunt.
Åtgärder
Öka uppsamlardosen stegvis; minska kvarnmatningshastigheten; tillsätt dispergeringsmedel; justera skumnivån och luftflödet.
Låg koncentrathalt
Orsaker
Pyritaktivering; överdriven skummare; högt medbringat gånggas; otillräckliga rengöringssteg.
Åtgärder
Höj pH med kalk; minska doseringen av skummare; minska skraphastigheten; lägg till ett renare steg eller späd ut rengöringsmedel.
Skummet är för stabilt eller sprött
Orsaker
Typ och dosering av skummare stämmer inte överens med vattenkemin; vattenhårdhet ändras; lerhalt i foder.
Åtgärder
Byt till en mer selektiv skummare; justera doseringen; använd en skumdämpare när den är överdriven; övervaka processvattenkvaliteten.
Sandsättning i flotationsceller
Orsaker
Impellerhastighet för lågt; massa för tjock; stor partikelstorlek; sliten stator eller pumphjul.
Åtgärder
Öka pumphjulets hastighet; minska foderdensiteten; kontrollera klassificerarens skärstorlek; inspektera impeller och statorspel.
Hög avfallsgrad
Orsaker
Befrielseproblem; otillräcklig uppehållstid; kortslutning; fel reagenssvit.
Åtgärder
Undersök malningsstorleken igen; kontrollera cellarrangemang för kanalisering; lägg till en rensningscell; granska mineralogi av avfallet.
Checklista för anskaffning av utrustning för en kopparflotationslinje
Att sätta ihop en flotationslinje för ett nytt kopparprojekt, en anläggningsexpansion eller en komplett processmodernisering innebär mycket mer än att publicera en lista över önskade volymer och begära offerter. Att köpa flotationsutrustning är ett beslut om processprestanda, driftskostnader och support efter försäljning. En strukturerad checklista hjälper till att undvika de vanligaste upphandlingsmisstagen.
Bekräfta malmtyp och malningsstorlek
Flotationsutrustningen måste vara konkurrenskraftig för den specifika malm som anläggningen ska behandla. En sulfidmalm som mals till 65 % som passerar 200 mesh har andra krav på uppehållstid än en malm som producerar en stor mängd primärt slem. Be utrustningsleverantören att beräkna nödvändig cellvolym baserat på projektets flotationskinetik, inte bara på en ungefärlig tumregel. En växt som behandlar en finkornig malm behöver större eller grövre celler än en som behandlar en grovkornig malm.
Bedöm energi- och underhållskostnader
En flotationsmaskins energiförbrukning beror på pumphjulets diameter, rotorhastighet och tankstorlek. Självluftande maskiner är i allmänhet enklare och billigare att använda än forcerade luftmaskiner, men forcerade luftmaskiner ger mer direkt luftkontroll, vilket förbättrar återhämtningen i variabla matningsförhållanden. Jämför den totala ägandekostnaden under minst sju år, inklusive kostnaden för impeller- och statorbyten, motorservice och instrumentkalibrering. Välj inte den billigaste maskinen enbart på grund av dess inköpspris.
Kontrollera reservdelar och lokal support
Leveransen av reservdelar är ofta flaskhalsen som stoppar en anläggning. När du utvärderar en maskin, fråga tillverkaren om en rekommenderad lagerlista och jämför lokalt lagertillgänglighet. Möjligheten att leverera pumphjul, statorer, pilventiler och nivåsensorer inom en kort tid är viktigare än någon prestandafunktion när anläggningen är nere.
Insistera på ett Site Test eller Pilot Trial
Om projektet är en ny malmfyndighet eller en större processförändring, insistera på ett flotationstest i pilotskala med det faktiska malmprovet. Ett enkelt batchflotationstest på 1–2 kg malm är användbart men kan inte bedöma skumbeteende under en sammanhängande period. En pilotanläggning på flera dagar på några hundra kilo malm ger data om uppehållstid, skumstabilitet och utrustningsslitage som inte kan erhållas från ett batchtest.
Verifiera leverantörens tillverkningsförmåga
Förmåga handlar om tillverkningserfarenhet och ingenjörsintegration. En flotationsmaskin är en kraftig enhet som måste arbeta kontinuerligt under slipande slurryförhållanden, med en designlivslängd mätt i decennier. Leverantörens historia med liknande projekt, deras förmåga att hålla leveranstider och kvaliteten på deras test- och tillverkningsprocesser bör kontrolleras. Ett fabriksbesök rekommenderas om projektets omfattning motiverar ansträngningen.
För köpare som förbereder en komplett kopparflotationsanläggning omfattar beslutet inte bara själva flotationscellen, utan malnings-, blandnings- och avvattningsutrustningen som utgör hela produktionskretsen. Att beställa en hel linje från en enda fabrik minskar gränssnittsrisken, förkortar driftsättningstiden och gör samarbetet efter försäljningen mycket enklare.
Vanliga frågor om kopparflotation
Vad är huvudsyftet med kopparflotation?
Syftet är att separera kopparmineral från gråberg så att ett relativt högvärdigt koncentrat levereras till smältverket. Det höjer kopparhalten från under 1 % i typisk sulfidmalm till cirka 20–30 % i koncentrat, vilket gör smältning ekonomiskt lönsam och minimerar mängden avfall som transporteras bort från gruvan.
Hur lång tid tar kopparflotation?
Uppehållstiden för massan i en kopparflotationskrets är normalt 10–20 minuter, fördelat på grövre, renare och renare celler. Konditioneringstiden före flotation är ytterligare, vanligtvis 2–10 minuter. Den totala tiden från malning till slutligt koncentrat kan vara flera timmar, men den aktiva flotationsperioden i sig är kort.
Kan kopparoxidmalm behandlas genom flotation?
Ja, men bara efter ett sulfidiseringssteg som bildar en tunn sulfidfilm på oxidmineralytan. Detta steg är känsligt och kräver noggrann kontroll av natriumsulfiddosen. Om oxidmalmen innehåller en hög andel chrysocolla eller andra kopparsilikater är direkt syraurlakning ofta ett bättre alternativ än flotation.
Varför tillsätts kalk i kopparflotation?
Kalk tillsätts främst för att höja och hålla massans pH på en nivå där pyrit och andra järnsulfider sänks. Kalk fäller också ut några tungmetalljoner i processvatten och hjälper till att upprätthålla en tydlig separation mellan koppar- och järnsulfider. I de flesta kopparsulfidkretsar är pH-målet mellan 9,5 och 11,5.
Vad är skillnaden mellan en grövre och en renare flotationscell?
En grövre cell producerar det första koncentratet från foderuppslamningen och återvinner vanligtvis huvuddelen av kopparmineralet. En renare cell återflyter detta koncentrat för att ta bort infångat gäng och höja det slutliga betyget. I en stor anläggning är grövre celler större och färre, medan renare celler är mindre och ordnade i ett till tre på varandra följande rengöringssteg.
Hur mäts flotationsåtervinning på plats?
Återvinningen beräknas från analysen av foder, kraftfoder och avfall på ett givet skift eller dag, med formeln baserad på viktfördelningen som balanserar de tre strömmarna. Online röntgenanalysatorer ger nästan realtidsanalyser med några minuters mellanrum, vilket gör att operatörer kan reagera snabbt på en drift innan den kumulativa förlusten blir betydande.


